
In diesem Artikel beschreiben wir bewährte Verfahren für die Einrichtung von Kartonierern an Ihren Eiersortierlinien. Wir erläutern, wo diese am besten platziert werden und welche Einstellungen an der Sortiermaschine vorgenommen werden sollten, um Ihren Return on Investment zu steigern.
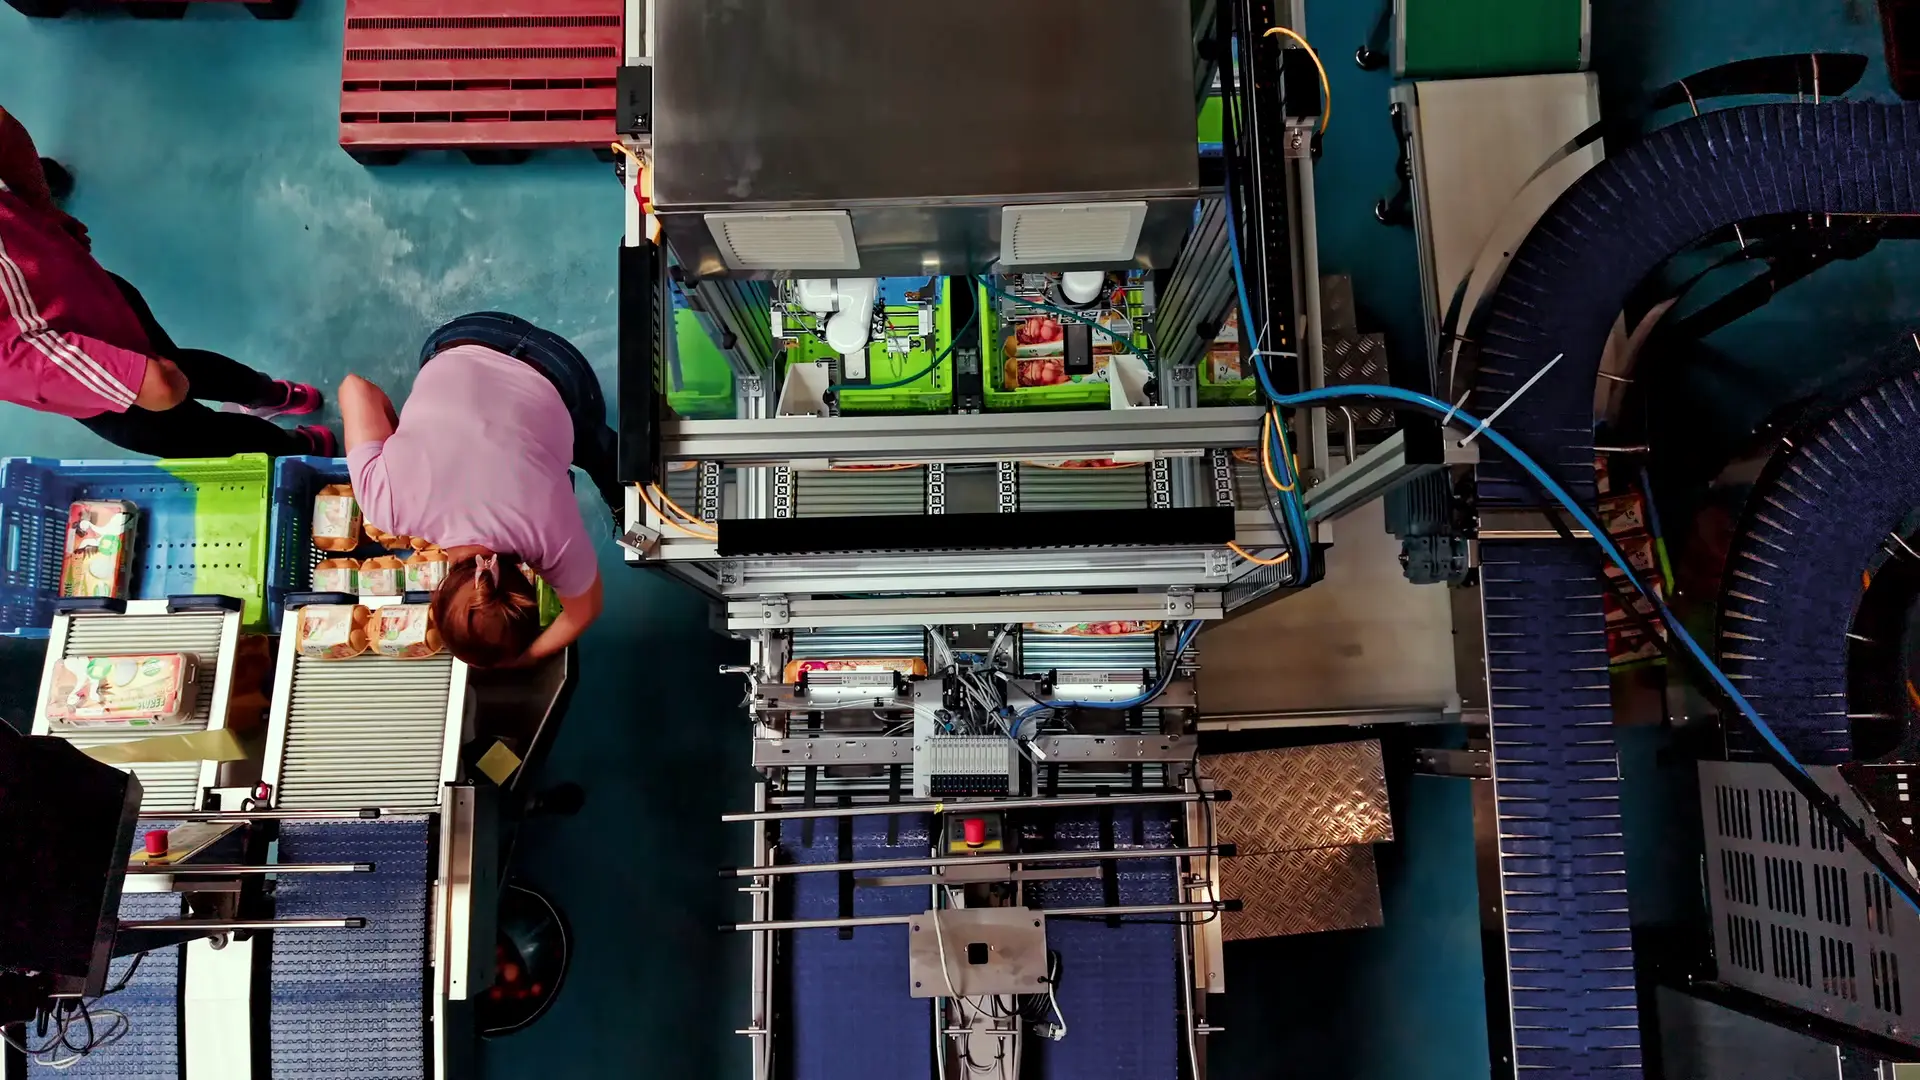
Case Packer können die Produktivität Ihres Eiersortier- und Verpackungsbetriebs erheblich steigern. Anstatt Produkte manuell in Kisten zu legen, können sich die Bediener auf die Bereitstellung von Verpackungsmaterialien, die Qualitätskontrolle und andere höherwertige Aufgaben konzentrieren. Viele Case Packer verpacken deutlich mehr Kartons pro Stunde, als Bediener an denselben Spuren schaffen.
Der Produktivitätsgewinn durch den Einsatz von Case Packern in Eiersortierbetrieben hängt jedoch davon ab, wie gut sie mit dem vorgelagerten Eiersortierer zusammenarbeiten. Ein schneller Roboter nützt wenig, wenn er häufig nicht ausreichend mit Eiern versorgt wird und nicht mit voller Geschwindigkeit laufen kann. Um die bestmögliche Rendite Ihrer Maschinen zu erzielen, müssen Sie sicherstellen, dass diese dauerhaft und mit der höchstmöglichen Kapazität laufen.
Dieser Artikel beschreibt einige der wichtigsten Überlegungen bei der Integration von Case Packern mit Eiersortierern.
Die erste Entscheidung ist, an welcher Stelle des Sortierers die Case Packer installiert werden sollen.
Als Faustregel gilt: Automatisierte Case-Packing-Spuren sollten so früh wie möglich am Sortierer platziert werden, während die für Knackeier, Zweitwahl, Höcker oder Spezialprodukte erforderlichen Verpackungsspuren davor verbleiben.
In den meisten Eierpackstellen werden die ersten ein oder zwei Verpackungsspuren für Knackeier oder sonstige Zweitwahl genutzt. Das frühe Aussortieren dieser Eier verkürzt die Verweildauer im Sortierer. Dies reduziert den Reinigungsaufwand und das Risiko, dass beschädigte Eier weiter stromabwärts zerbrechen.
Dies ist zwar nicht universell, aber für die meisten Sortierbetriebe sind die Verpackungsspuren 3 und 4 oft das erste geeignete Paar für einen Case Packer.
Der Hauptgrund ist das, was passiert, wenn der Case Packer keine weiteren Produkte aufnehmen kann.
Dies kann folgende Ursachen haben:
Wenn dies geschieht, wird die entsprechende Verpackungsspur auf „voll“ gesetzt und der Sortierer hört auf, ihr Eier zuzuweisen. Eier, die sonst an diese Verpackungsspur gegangen wären, werden stattdessen auf andere geeignete Spuren weiter stromabwärts verteilt.
Je mehr Spuren nach dem Case Packer verbleiben, desto einfacher ist es für den Sortierer, diesen zusätzlichen Fluss umzuleiten.
Zwischen dem Vollmelden einer Verpackungsspur und dem vollständigen Stoppen des Eierflusses zu dieser Spur vergeht eine gewissse Zeit. Eier wurden möglicherweise bereits dieser Spur zugewiesen und befinden sich noch im Sortierer. Daher ist es nützlich, mehrere nachgelagerte Spuren zur Verfügung zu haben, anstatt sich nur auf die benachbarte Verpackungsspur zu verlassen.
Aus diesem Grund empfehlen wir, mindestens zwei zusätzliche Paare von Verpackungsspuren nach dem letzten Case Packer frei zu lassen, vorzugsweise mehr, sofern das Sortierer-Layout dies zulässt.
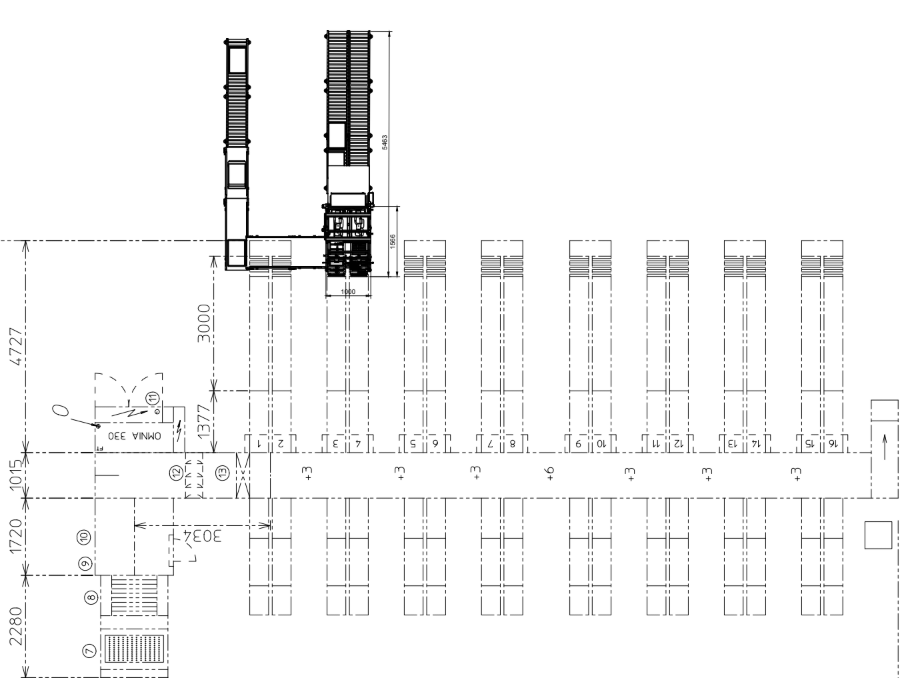
Abbildung 1: Beispielhafter Layoutplan einer Omnia FT mit einem Case Packer an den Verpackungsspuren 3 und 4 sowie mehreren nachgelagerten Verpackungsspuren, die für die Umverteilung zur Verfügung stehen.
Ein zweispuriger Case Packer verfügt in der Regel über die gleiche Verpackungskapazität auf beiden Spuren. Um die Anlage effizient zu nutzen, sollten Sie beiden Spuren ähnliche Eiermengen zuführen.
Dies wird besonders wichtig, wenn nach Gewicht sortiert wird.
Die Gewichtsverteilung der eingehenden Eier ist selten gleichmäßig. Einzelne Betriebslose oder Herden enthalten oft überwiegend eine Gewichtsklasse, und die Verteilung ändert sich mit dem Alter der Herde. Ein eingehendes Los kann daher hauptsächlich aus Eiern der Größe M bestehen, während ein anderes überwiegend Eier der Größe L enthält.
Beim manuellen Verpacken ist eine ungleichmäßige Spurauslastung meist problemlos zu handhaben.
Ein Bediener, der zwischen einer M-Spur und einer L-Spur arbeitet, kann einfach mehr Zeit mit dem Verpacken der Spur verbringen, die gerade mehr Eier erhält.
Ein automatisierter Case Packer ist in dieser Hinsicht weniger flexibel. Wenn eine Spur 12.000 Eier pro Stunde erhält, die zweite jedoch nur 3.000, verbringt der Roboter an der zweiten Spur viel Zeit mit Warten, wodurch Kapazität ungenutzt bleibt.
Wo die Produktspezifikationen es zulassen, besteht die einfachste Lösung darin, einen breiteren Gewichtsbereich an die automatisierten Verpackungsspuren zu leiten.
Der Sortierer hat dann mehr Flexibilität, die Eier entsprechend der verfügbaren Kapazität auf die Spuren zu verteilen, anstatt durch eine strikte Gewichtsklasse eingeschränkt zu sein.
Müssen M- und L-Eier getrennte Produkte bleiben, können stattdessen beide Case-Packing-Spuren dynamisch der vorherrschenden Gewichtsklasse zugewiesen werden.
Zum Beispiel:
Der Bediener des Sortierers ändert die Spurzuweisung, wenn sich die eingehende Gewichtsverteilung ändert.
Dies ist im Allgemeinen effizienter, als eine automatisierte Spur dauerhaft M und eine L zuzuweisen.
Eine intelligente Produktionsplanung kann die Auslastung weiter verbessern.
Wenn die ungefähre Gewichtsverteilung der eingehenden Betriebslose bekannt ist, können Lose mit ähnlichen Eiergewichten nacheinander verarbeitet werden. Ein Betrieb könnte beispielsweise morgens überwiegend M-produzierende Herden und nachmittags überwiegend L-produzierende Herden fahren.
Eingehende Lose können anhand von Herdeninformationen, historischen durchschnittlichen Eiergewichten oder Probenahmen vor dem Sortieren gruppiert werden.
Dies reduziert Produktwechsel und erleichtert es, alle automatisierten Verpackungsspuren mit voller Kapazität zu betreiben.
Beim Betrieb eines Case Packers empfehlen wir die Nutzung der Funktion Kapazitätskontrolle (Capacity Control) an den angeschlossenen Verpackungsspuren.
Anstatt dem Sortierer zu erlauben, so viele passende Eier wie möglich an eine Verpackungsspur zu senden, ermöglicht die Kapazitätskontrolle dem Bediener die Angabe eines Zielflusses in Eiern pro Stunde.
Die Kapazitätskontrolle ist für das robotische Verpacken besonders nützlich, da die erreichbare Case-Packing-Geschwindigkeit je nach Kleinverpackung, Transportkiste und Packmuster variiert.
Das Verpacken von 10er-Eierschachteln in eine EPS 156 Kunststoffkiste kann eine andere maximale Kapazität haben als das Verpacken von 6er-Eierschachteln in einen 144er-Karton.
Die Sortierereinstellung sollte bei jedem Produktwechsel angepasst werden.
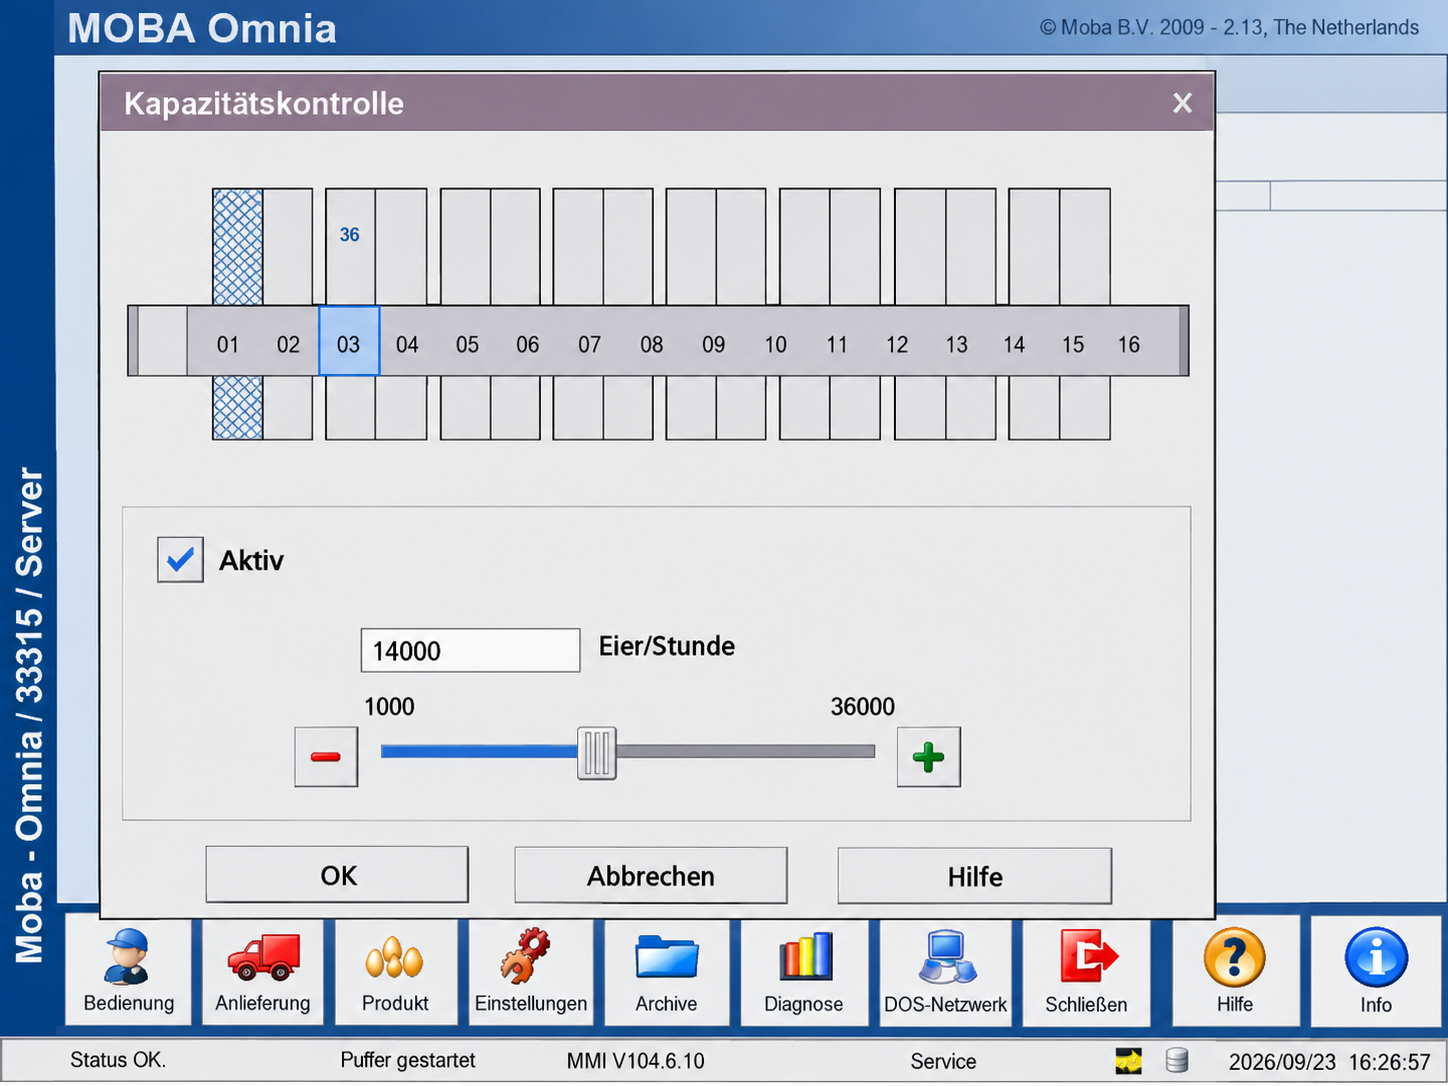
Abbildung 2: Ein Beispiel für die Nutzung der Kapazitätskontrolle von Moba zur Einstellung des Zielflusses auf 14.000 Eier pro Stunde an Spur 3.
Auf den ersten Blick unlogisch: Der Sollwert der Kapazitätskontrolle muss nicht exakt mit Ihrer maximalen Case-Packer-Geschwindigkeit übereinstimmen.
Der Eierfluss durch einen Sortierer ist nicht vollkommen kontinuierlich. Selbst wenn eine Case-Packer-Spur 20.000 Eier pro Stunde verarbeiten kann, wird es oft Phasen geben, in denen weniger Eier der erforderlichen Klasse an der Verpackungsspur ankommen.
Wenn die Kapazitätskontrolle ebenfalls auf exakt 20.000 Eier pro Stunde eingestellt ist, führen diese Lücken dazu, dass der Case Packer warten muss, was seine durchschnittliche Produktivität verringert.
Wir empfehlen daher, die Zielgeschwindigkeit der Spur etwa 5–10 % über der maximalen Kapazität des Case Packers einzustellen.
In Phasen mit hohem Angebot werden die zusätzlichen Kleinverpackungen zwischen der Verpackungsspur und dem Case Packer aufgestaut. Bei kurzen Lücken in der Zufuhr arbeitet der Case Packer den Puffer ab, anstatt zu warten.
Wenn der Puffer voll wird, aktiviert der Case Packer das Vollsignal der Verpackungsspur, und die überschüssigen Eier werden anderen geeigneten Spuren zugewiesen.
Das Ziel ist nicht, den momentanen Eierfluss perfekt an den Roboter anzupassen. Stattdessen arbeiten Sortierer, Staupuffer, Case Packer und Bypass-Mechanismus zusammen, um den Roboter dauerhaft mit voller Geschwindigkeit laufen zu lassen.
Einen viel höheren Wert als nötig einzustellen, bringt kaum Vorteile. Der Puffer füllt sich schneller und die Verpackungsspur geht häufiger in den Bypass.
Betrachten wir eine Moba Omnia FT mit einem zweispurigen Case Packer, der an die Verpackungsspuren 3 und 4 angeschlossen ist.
Angenommen, die aktuelle Kombination aus Schachtel und Kiste ergibt für den Case Packer eine maximale Kapazität von: 20.000 Eiern/Stunde pro Spur
Ein angemessener Ausgangspunkt für die Kapazitätskontrolle wäre 21.500 Eier/Stunde pro Spur. Dies liegt etwa 7 % über der Nennkapazität des Case Packers.
Wenn beide Spuren ausreichend Eier erhalten, kann der Sortierer somit zunächst bis zu ca. 40.000 Eier pro Stunde an die beiden automatisierten Spuren leiten.
Der Case Packer selbst verarbeitet bis zu ca. 40.000 Eier pro Stunde. Der kurzfristige Unterschied wird durch die Stauförderer vor den Robotern aufgefangen.
Fällt der eingehende Eierfluss vorübergehend unter 40.000 Eier pro Stunde, arbeitet der Case Packer aus den aufgestauten Kleinverpackungen weiter und bleibt produktiv.
Füllt sich ein Förderband vollständig, aktiviert der Case Packer den Vollmelde-Eingang an dieser Moba-Verpackungsspur. Der Sortierer hört dann auf, dieser Spur weitere Eier zuzuführen, und weist sie anderen geeigneten Verpackungsspuren stromabwärts zu.
Sobald der Vollmeldesensor des Puffers wieder frei ist, wird das Vollsignal zurückgenommen und der Sortierer versorgt die Spur wieder. Dies hält den Betrieb auf maximaler Kapazität.
Um den größten Nutzen aus Ihren automatisierten Case Packern zu ziehen, kommt es im Wesentlichen auf diese einfachen Prinzipien an:
Wenn diese Punkte bei Layout, Sortiererkonfiguration und Produktionsplanung berücksichtigt werden, können Eiersortierer und Case Packer als ein aufeinander abgestimmtes Verpackungssystem arbeiten und die Roboter verbringen mehr Zeit des Tages tatsächlich mit dem Verpacken von Kisten.

Johannes is the co-founder of Witty Machines.
